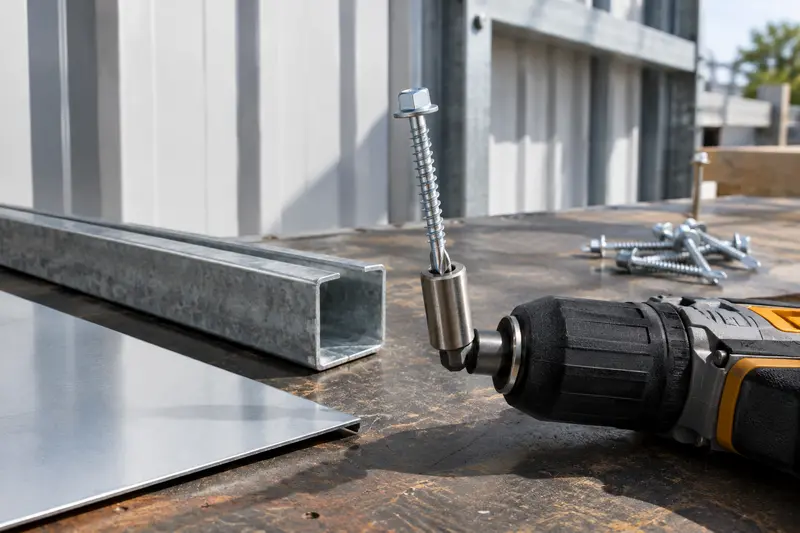
Une empreinte abîmée vient souvent d’un embout inadapté, d’un vissage de biais ou d’un réglage trop agressif. Voici comment choisir l’outil, poser les premières vis sur une chute représentative et contrôler le résultat avant de poursuivre la série.
Pour éviter le foirage d’une vis autoforeuse, utilisez un embout de forme et de taille adaptées, maintenez l’outil dans l’axe de la vis et contrôlez le réglage sur une pièce représentative avant de lancer la série. Une empreinte qui ripe ou s’arrondit n’est pas seulement un défaut esthétique : elle complique le serrage, peut empêcher le démontage et signale parfois que la vis n’avance pas correctement dans le support.
Le bon réflexe consiste à distinguer les problèmes d’embout, d’alignement et de réglage, puis à vérifier chaque paramètre au démarrage. Cette méthode est utile pour un vissage en série de vis autoforeuses, car une erreur répétée sur les premières fixations peut rapidement marquer les têtes ou détériorer le support.
Comprendre les causes du foirage
On parle de foirage lorsque l’outil n’entraîne plus correctement la vis ou que les faces de son empreinte sont déformées. Le phénomène peut apparaître dès le démarrage, quand l’embout chasse hors de la tête, ou en fin de pose, si l’outil continue de tourner alors que la vis est déjà en appui. Il faut aussi surveiller l’usure de l’embout : ses arêtes arrondies réduisent le contact et favorisent le ripage.
Une vis autoforeuse doit d’abord percer le support, puis former son assemblage et se mettre en place. Si l’outil est de travers, la vis peut prendre une trajectoire oblique et les efforts se concentrent sur une partie de l’empreinte. Une pression axiale insuffisante rend l’embout instable. À l’inverse, appuyer trop fort ne corrige pas un mauvais ajustement et peut faire déraper l’outil au moment où la tête s’engage.
Le réglage de la visseuse intervient également. Une vitesse mal maîtrisée, un mode de frappe inadapté ou un couple excessif peuvent accélérer l’usure de la tête, surtout au moment de l’assise finale. Il n’existe pas de valeur de réglage universelle : le résultat dépend de la vis, de la géométrie de perçage, de l’épaisseur et de la nature des pièces, ainsi que de l’outil utilisé.
- Ripage au démarrage : vérifier la taille de l’embout, son état et le maintien dans l’axe.
- Empreinte arrondie en fin de course : contrôler le réglage de couple et l’arrêt de l’outil.
- Vis qui avance mal : vérifier la capacité de perçage de la vis pour les épaisseurs assemblées et la stabilité des pièces.
- Défaut qui se répète : inspecter l’ensemble du lot de vis et remplacer l’embout s’il est usé ou abîmé.
Une marque sur la tête ne doit pas être traitée en resserrant plus fort. Arrêtez-vous, retirez la vis si cela reste possible sans endommager le support, puis cherchez la cause avant de reprendre.
Choisir le bon embout et la bonne empreinte
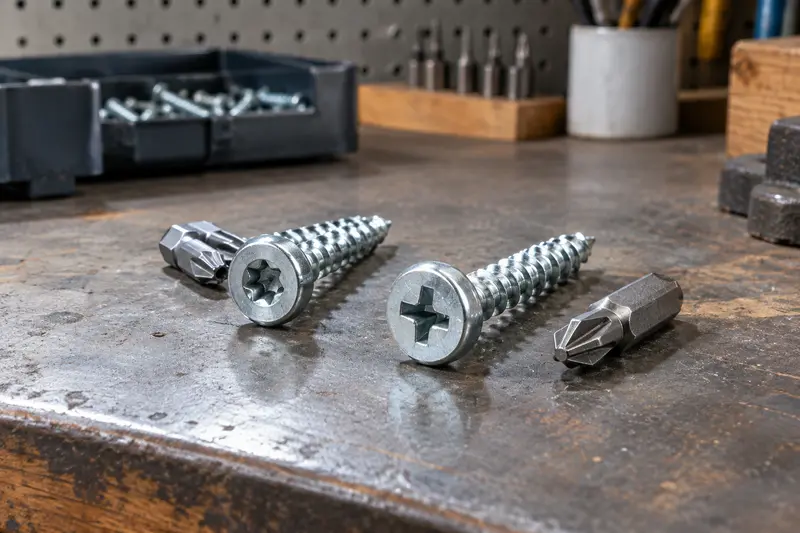
Pour aligner l’embout sur une vis autoforeuse, identifiez d’abord le type d’entraînement et sa dimension. Une empreinte cruciforme n’est pas compatible avec un embout Torx, et deux embouts cruciformes de tailles différentes ne s’ajustent pas de la même manière. Une tête hexagonale se serre avec une douille de dimension correspondante, et non avec un embout destiné à une empreinte interne.
Présentez l’embout sur une vis hors de la zone de travail. Il doit s’engager franchement, sans jeu latéral excessif et sans basculer. S’il ne va pas au fond ou s’il semble seulement accrocher quelques points, ne compensez pas en augmentant la pression sur la visseuse. Vérifiez la référence de l’embout et remplacez‑le par le modèle adapté. Un embout magnétique peut aider à retenir la vis pendant la mise en place, mais il ne corrige ni une taille incorrecte ni une empreinte usée.
La forme de la tête donne une indication sur la manière de la saisir, mais ne suffit pas à choisir l’embout. Pour comparer les options disponibles, consultez les embouts et douilles adaptés à l’empreinte. Si vous hésitez entre une empreinte Torx et une empreinte cruciforme, vérifiez les différences de prise et la compatibilité avec vos vis dans ce guide comparatif des embouts.
Un embout neuf n’est pas automatiquement le bon embout. Contrôlez son état après une série, notamment si les premières têtes ont ripé. Des arêtes brillantes, émoussées ou ébréchées sont des signes qu’il faut le remplacer. Gardez une référence de rechange identifiée, plutôt que d’alterner avec un embout proche, mais incompatible.
Contrôle simple Avant la pose, emboîtez l’embout dans une vis à l’arrêt. Il doit rester centré et engagé sans basculer. Si vous sentez un jeu ou si la prise semble partielle, changez de taille ou de type d’embout.
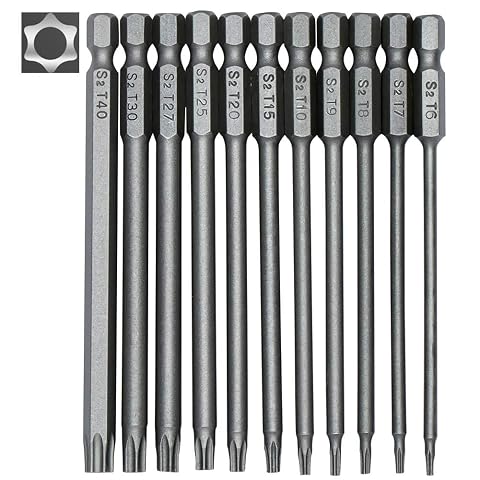
Un jeu de 11 embouts Torx magnétiques de 100 mm pour atteindre les vis en retrait avec une prise hexagonale 1/4″.
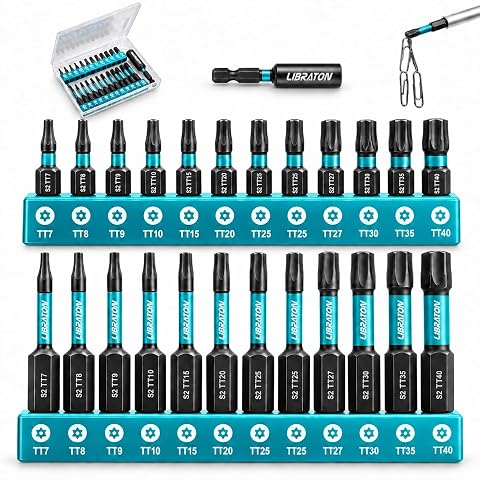
Onze profils TT, deux longueurs et des pointes magnétiques pour des vissages de sécurité bien maîtrisés.
Stabiliser la vis et garder l’outil dans l’axe
Un bon embout peut ripper si la visseuse est inclinée par rapport à la tête. Avant d’actionner la gâchette, placez la vis au point de fixation et présentez l’outil de façon que son axe prolonge celui de la vis. Cette position limite les efforts latéraux qui abîment l’empreinte et aide la pointe autoforeuse à attaquer le support sans dévier.
Maintenez la pièce et le support de manière stable. Si les tôles bougent ou se séparent sous l’effort, la vis peut se décentrer ou prendre une mauvaise trajectoire. Un maintien adapté, un appui ou un dispositif de bridage peut faciliter le départ, à condition de ne pas gêner l’accès et de ne pas déformer les éléments. Pour les assemblages sensibles, faites un essai sur une chute composée des mêmes épaisseurs et matériaux.
Au démarrage, utilisez une pression axiale régulière et suffisante pour conserver l’embout dans l’empreinte. Évitez les à‑coups et les corrections brusques de direction. Dès que la vis prend correctement, gardez l’outil stable jusqu’à la fin du perçage. Ne tentez pas de redresser une vis déjà engagée en inclinant la visseuse : interrompez l’opération, dévissez si possible et examinez le trou ainsi que la vis.
La visibilité compte aussi. Un éclairage insuffisant ou une position inconfortable rend l’alignement plus difficile, surtout quand les fixations se suivent à intervalles réguliers. Réorganisez votre position ou le maintien de la pièce plutôt que de travailler avec le poignet cassé. Pour une pose en hauteur, la rétention de la vis peut être utile, mais elle ne remplace pas une prise stable de l’outil.
Régler la visseuse sans forcer
Avant la série, vérifiez le mode de fonctionnement de la visseuse et assurez-vous que l’embout est correctement verrouillé dans le porte-outil. Sur un modèle à réglage de couple, commencez avec un réglage modéré, puis adaptez‑le après les essais. La bonne valeur est celle qui permet de percer et de mettre la vis en place sans ripage, sans écraser les pièces et sans continuer à entraîner la tête une fois l’assise obtenue.
Le réglage d’embrayage peut intervenir différemment selon les outils. Certains travaux nécessitent que la visseuse conserve l’entraînement nécessaire pendant le perçage ; un réglage trop faible peut interrompre la rotation avant que la vis ait traversé le support. Un réglage trop élevé peut, au contraire, accroître le risque de serrage excessif. Consultez les indications du fabricant de l’outil et de la vis, puis validez le choix sur un échantillon. Le réglage de la visseuse pour poser une vis sur tôle mérite une attention particulière lorsque l’épaisseur ou le type de support change.
Privilégiez une commande progressive de la gâchette, en particulier au démarrage et à l’approche de l’appui final. Une rotation trop rapide peut rendre le contrôle difficile, mais ralentir systématiquement à l’excès n’est pas non plus une règle valable pour toutes les vis et tous les outils. Suivez les recommandations applicables au matériel utilisé et observez le comportement de la vis pendant le perçage.
Évitez le mode à percussion sauf si l’outil, l’embout et les consignes du fabricant autorisent explicitement cette utilisation. Les chocs peuvent dégrader la prise dans l’empreinte ou rendre l’assise moins régulière. Si la vis bloque, ne prolongez pas l’action sur la gâchette : relâchez, contrôlez le montage, l’adéquation de la vis au support et l’état de la pointe.
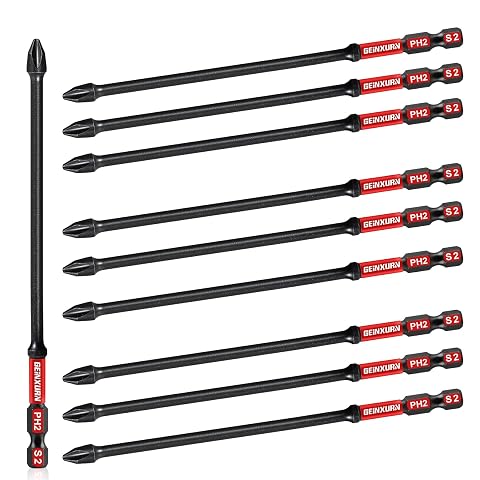
Dix embouts PH2 magnétiques en acier S2 pour visser avec une visseuse à chocs ou un tournevis, y compris dans les zones en retrait.
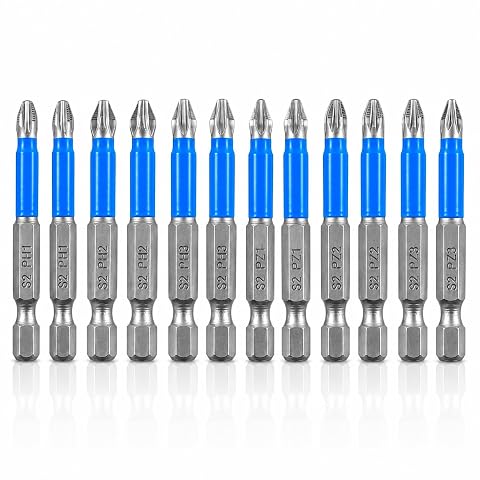
Un assortiment magnétique PH et PZ en acier S2, pensé pour faciliter le maintien des petites vis pendant le vissage.
Valider les premières vis avant la série
Le contrôle de départ est le meilleur moyen de repérer un défaut avant qu’il se répète. Réalisez‑le sur une chute ou une zone d’essai qui reproduit les matériaux et les épaisseurs de l’assemblage. Un essai dans un support différent ne permet pas de confirmer le réglage de la série. Si les conditions changent en cours de travail, par exemple avec un autre profil ou un autre empilement de tôles, refaites un contrôle.
- Vérifiez les composants. Comparez la vis au plan ou aux exigences de l’assemblage. Contrôlez la longueur, le diamètre, la forme de tête et le type d’empreinte. Examinez aussi l’embout, le porte-outil et la pointe de la vis.
- Préparez un essai représentatif. Maintenez les pièces comme elles le seront pendant la pose réelle. Choisissez un emplacement qui ne compromet pas l’ouvrage fini et assurez-vous que la vis correspond aux matériaux et aux épaisseurs à traverser.
- Posez une première vis. Présentez l’outil dans l’axe, démarrez avec une commande progressive et gardez une pression régulière. Arrêtez dès que la vis est correctement assise, selon les exigences de l’assemblage.
- Inspectez la tête et les pièces. L’empreinte doit rester exploitable, sans bavure ni arrachement marqué. Vérifiez que la tête n’est ni insuffisamment engagée ni excessivement serrée, et que la tôle n’est pas déformée.
- Corrigez un seul paramètre à la fois. Si le résultat n’est pas satisfaisant, commencez par l’embout ou l’alignement, puis vérifiez le réglage et la compatibilité de la vis. Répétez l’essai avant de poursuivre.
Après validation, conservez la même configuration d’outil et de vis pour les fixations comparables. Le contrôle ne consiste pas à imposer un couple identique dans toutes les situations : il sert à s’assurer que le réglage choisi produit un résultat conforme aux exigences du montage. Notez les changements de vis, d’embout, de support ou d’épaisseur qui imposent un nouvel essai.
Diagnostiquer rapidement un défaut de pose
Le tableau ci‑dessous aide à relier un signe visible à une vérification concrète. Il ne remplace pas les prescriptions du fabricant ni les critères du projet, mais évite de poursuivre la série avec le même défaut.
| Défaut observé | Cause à vérifier | Action avant de reprendre |
|---|
| L’embout chasse dès le départ | Empreinte ou taille incorrecte, outil incliné, embout usé | Changer d’embout, le centrer et refaire un essai sur une chute |
| La tête est marquée après le serrage | Couple excessif, arrêt tardif ou embout qui présente du jeu | Réduire le réglage par étapes et arrêter dès l’assise obtenue |
| La vis tourne sans progresser | Pointe ou vis inadaptée au support, appui instable ou outil mal réglé | Vérifier les caractéristiques de la vis et la capacité de perçage requise |
| La tôle se creuse ou se déforme | Serrage excessif, mauvais maintien ou vis posée de biais | Reprendre le maintien et valider une pose correcte sur un échantillon |
| Le défaut apparaît après plusieurs poses | Usure de l’embout, accumulation de débris ou changement de support | Nettoyer et inspecter l’embout, puis refaire un contrôle de départ |
Une vis dont l’empreinte est déjà dégradée ne doit pas être remise en service si elle ne peut plus être entraînée correctement. Remplacez‑la et inspectez l’état du trou avant de poser une nouvelle fixation. Si le support est détérioré, si la vis tourne dans le vide ou si la fixation doit reprendre une charge importante, ne choisissez pas une solution de réparation au hasard : faites vérifier le montage par une personne compétente.
Sécuriser et maintenir une pose régulière
Avant de changer d’embout, de douille ou de vis, relâchez la gâchette et mettez l’outil hors tension selon les instructions de son fabricant. Maintenez les pièces de façon qu’elles ne puissent pas bouger au perçage. Portez une protection oculaire adaptée aux projections de copeaux métalliques et éloignez les mains de la zone de rotation. Ne retenez pas une vis du bout des doigts au moment où elle est entraînée.
Les copeaux issus du perçage peuvent être chauds et coupants. Laissez‑les retomber, puis retirez‑les avec une méthode adaptée, sans les balayer vers une personne ni les saisir à mains nues. Surveillez aussi l’échauffement anormal de la pointe ou de l’embout. Si l’outil, la vis ou le support se comporte de façon inhabituelle, arrêtez la pose et recherchez la cause plutôt que de poursuivre au même réglage.
Pour préparer une série, séparez les vis selon leur type et leurs dimensions, et gardez l’embout correspondant à portée de main. Une vis de forme de tête similaire peut avoir une empreinte différente. Contrôlez les pièces au début du travail, après un changement d’outil ou de lot, et dès que le bruit, la vitesse d’avancement ou la qualité de l’assise changent. Ces vérifications simples permettent de préserver l’empreinte d’une vis et de repérer tôt un embout fatigué.
Enfin, ne cherchez pas à compenser une mauvaise sélection de vis par une pression ou un couple plus élevé. La vis doit correspondre au support, aux épaisseurs et à l’assemblage prévu. Si vous devez confirmer ces critères, reportez-vous aux spécifications du fabricant ou faites valider le choix par un professionnel, en particulier pour une fixation structurelle, exposée ou soumise à des exigences d’étanchéité.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.